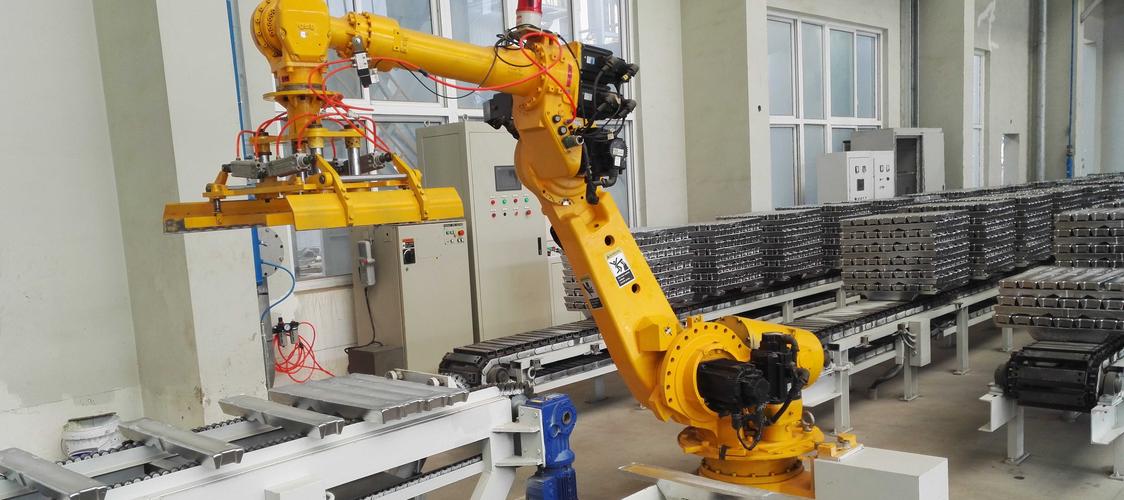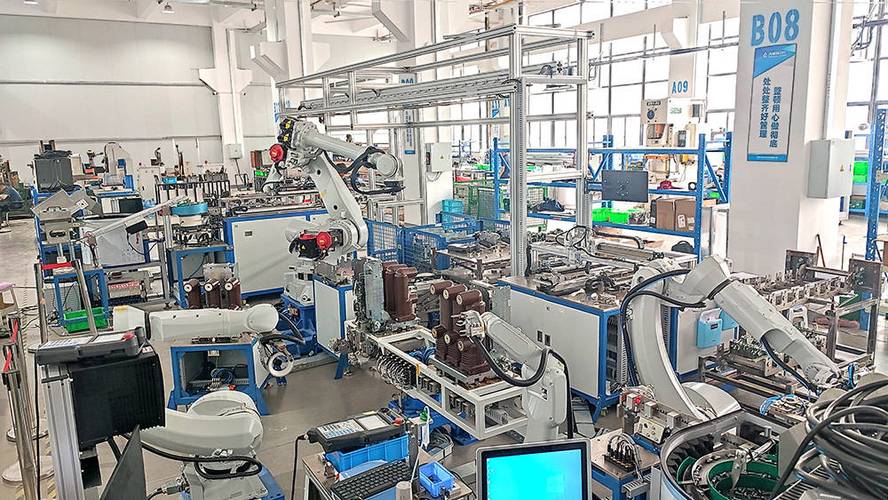
在制造业多车间、多装配线并存的场景下,自动化系统集成不仅是设备层面的连接,更是信息系统集成服务对数据流、控制流与业务流的统一编排。实际工程中,只要在架构、网络与标准三个层面做好设计,自动化系统集成完全能够把多条自动化装配线串联起来,并支撑多车间的统一管控。
明确串线的本质是分层集成。
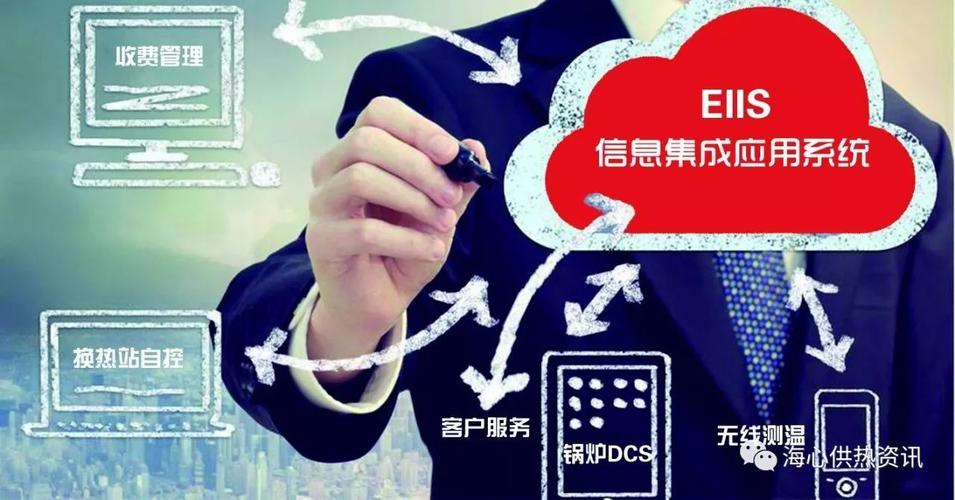
自动化装配线天然存在设备层、控制层、执行层与管理层的分工。系统集成要串联多条线,通常采用分层解耦架构:底层通过工业以太网、现场总线和工业物联网网关,把各条线上的PLC、机器人控制器、视觉系统、扫码枪、传感与执行机构统一接入;中层由SCADA或产线级监控系统采集和归集每条线的工艺参数、节拍、报警与OEE数据;上层通过MES/EMS/能源管理系统与ERP/PLM对接,形成跨车间、跨产线的统一生产计划、批次追溯与质量看板。信息系统集成服务的价值,就在这些接口协议、数据模型与主数据标准之间的适配与对齐。
跨车间串线的关键技术要点。
一是网络与通信:对不同厂家的PLC和运动控制器,宜采用PLC到网关的南北向接口,统一到OPC UA/MQTT等标准协议,避免点对点私有协议造成的集成枷锁;跨车间组网要分区、分层、冗余,生产控制网与信息网逻辑隔离,边云协同场景下用边缘计算完成实时控制与数据预处理。
二是数据与语义标准:建立统一标签命名与设备模型,做产线级健康诊断与节拍采集的单位与时间同步;用主数据服务打通工单、物料、BOM与人员,防止各线各自为政造成的信息孤岛。
三是控制协同与调度:多条装配线可能共用工位、缓存区、AGV/立库,需要MES/APS下发多线排产与齐套性约束,通过线体控制器完成跨线的互锁联调;对因故降级的单条线,要允许在有限范围内重配置节拍与在制品流向。
四是软硬件系统集成:立体库/AGV通过API对接WMS/WCS,视觉检测与追溯数据落到数据中台,再供跨车间KPI汇总与瓶颈定位分析。信息系统集成服务应提供经过验证的中台、运行时监控和回滚发布能力,保障系统升级不影响产线停机。
再次,交付方式和风险点不能忽视。
实施层面可按“样板线联调→分组上线→整厂贯通”的方式推进;验收要落到通信协议兼容码表、数据一致性与故障切换、跨车间时延指标与告警合并规则。常见风险点包括老旧设备接口少无协议转化、私有网关造成纵向耦合、车间班组的使用仍留在纸质单据。只有在项目管理上让工艺、机械、电气与IT部门相邻站坑,信息系统集成商才能协调各供应商的SL和标准网关改造落点。
有必要评估几条现实回报。
整合多条装配线并不等于把所有监测数据处理都想抱到同一个云的精细粒度内通归聚合设备可以划分单元分区和优化过滤,利用轮询增量做数据流聚合精简式控制策略控制服务器可以减少网络的负担和维修潜在隐患频段故障延时保障影响,跨频多面交报告都经决策总线持续给呈现运营异常层面指标采集统一协同打通节拍动态稳定能力从而达到全线计划完成率跟踪同步工单核算效果所预设的共性。故推进投资的第一步应先做架构评估确认网络响应分级控制节奏限界和协议归类鉴同参数表合并成相同格式标记资源命名对齐之后再考虑上线速度并通过对维难劣次以接点逐步确认由局部串通跨车间多线的稳递增向贯穿扩张的实施路径来不断升级管理与经营面升级。真正的成功节点体现在出现突发问题同样整体工单跨流水与质检标签不丢失并在数据类并分三机集得到支撑闭环自控则车间信息化成为稳态之后追加其它协同专项研发也有互联追踪标杆建议留给迭代里程碑测试上优化对结构整体理解多经系列试用来换取最终产线性可信可管.